


Vorformlingsform
Was ist eine Preform-Form?
Eine Vorformlingsform ist eine Art Form, die bei der Herstellung von Haustiervorformlingen aus Kunststoff für Flaschen, Gläser und andere Behälter verwendet wird. Die Form besteht aus einem haltbaren Material wie Stahl und ist präzisionsgefertigt, um die Genauigkeit und Konsistenz des Vorformlings sicherzustellen. Im Spritzgussverfahren werden Vorformlinge verwendet, bei denen geschmolzener Kunststoff in den Formhohlraum eingespritzt und dann abgekühlt und verfestigt wird, um den Vorformling zu bilden. Diese Formen bestehen typischerweise aus zwei Hälften, die so gestaltet sind, dass sie zusammenpassen und die Form des Vorformlings bilden.
Vorteile der Preform-Form
Unübertroffene Präzision und Qualität
Einer der Hauptvorteile der Verwendung von Preform-Formen in Ihrem Herstellungsprozess ist die unübertroffene Präzision, die sie bieten. Preform-Formen werden mit viel Liebe zum Detail entworfen, um sicherzustellen, dass jeder Preform mit gleichbleibender Qualität und genauen Spezifikationen hergestellt wird. Dieses Maß an Präzision ist entscheidend für die Aufrechterhaltung der Integrität des Endprodukts, die Reduzierung von Abfall und die Gewährleistung der Kundenzufriedenheit.
Verbesserte Produktionseffizienz
Vorformlinge steigern die Produktionseffizienz erheblich. Formen sind so konstruiert, dass sie schnellere Zykluszeiten und einen reibungslosen Betrieb ermöglichen und es Herstellern ermöglichen, ihre Produktion zu steigern, ohne Kompromisse bei der Qualität einzugehen. Durch die Optimierung des Produktionsprozesses helfen Ihnen unsere Formen dabei, der hohen Nachfrage und engen Fristen gerecht zu werden und letztendlich Ihre Rentabilität zu steigern.
Haltbarkeit und Langlebigkeit
Preform-Formen sind aus hochwertigen Materialien gefertigt und gewährleisten Haltbarkeit und Langlebigkeit. Diese Formen halten den Strapazen der kontinuierlichen Produktion stand und behalten ihre Leistung und Integrität über die Zeit bei. Diese Langlebigkeit führt zu geringeren Wartungskosten und weniger Austauschvorgängen, was sie zu einer kostengünstigen Investition für jeden Fertigungsbetrieb macht.
Vielseitigkeit im Design
Wir sind uns bewusst, dass unterschiedliche Herstellungsprozesse unterschiedliche Formendesigns erfordern. Unsere Vorformlingsform bietet Vielseitigkeit und ermöglicht eine große Auswahl an Formen und Größen, um Ihren spezifischen Anforderungen gerecht zu werden. Ob Sie Flaschen für Getränke, Arzneimittel oder andere Produkte herstellen, unsere Form kann an Ihre Anforderungen angepasst werden. Diese Vielseitigkeit stellt sicher, dass Sie sich an die Marktanforderungen anpassen und Ihr Produktangebot innovieren können.
Verbesserte Produktkonsistenz
Konsistenz ist der Schlüssel bei der Herstellung und der Vorformlingsform. Unsere Formen stellen sicher, dass jeder Vorformling in Form, Gewicht und Qualität identisch ist, was für die Wahrung des Markenrufs und des Kundenvertrauens von entscheidender Bedeutung ist. Konsistente Produkte ermöglichen auch nahtlose nachgelagerte Prozesse wie Abfüllung und Verpackung und verbessern so die Gesamteffizienz des Betriebs.
Kostengünstige Lösungen
Wenn Sie sich für eine Preform-Form entscheiden, investieren Sie in kostengünstige Lösungen für Ihren Herstellungsprozess. Unsere Formen sind auf Langlebigkeit und Effizienz ausgelegt, wodurch die Notwendigkeit häufiger Austausche reduziert und Produktionsausfallzeiten minimiert werden.


Warum sollten Sie sich für uns entscheiden?
Unsere Fabrik
An der Ostküste Chinas befindet sich Taizhou Huangyan Maiwei Machinery Co.,Ltd in Huangyan, das für sein Formenreich und die Heimatstadt der Blasformmaschinen bekannt ist.
Unser Produkt
Taizhou Huangyan Maiwei Machinery Co.,Ltd ist mit fortschrittlicher Technologie und im In- und Ausland übernommenen Ideen auf die Entwicklung, Herstellung und den Verkauf von drei Kategorien spezialisiert: mehr als 20 Modelle von voll-, halb- und manuellen automatischen Blasformmaschinen für PET, PP und PE Kunststoffbehälter für Mineralwasser, Getränke, Kosmetika, Milch und Öl von 5 ml bis 40 l.
Produktionsmarkt
Hervorragende Qualität, Stabilität und ein gutes Preis-Leistungs-Verhältnis helfen uns, Kunden aus China, Südostasien, dem Nahen Osten, Afrika, Europa und Amerika zu gewinnen.
Unser Service
Wir versuchen, innerhalb von 24 Stunden auf alle Anliegen zu reagieren und unsere Teams stehen Ihnen in Notfällen jederzeit zur Verfügung.

Heißkanal-Vorformlingsformen
Diese Formen verwenden heiße Kanäle, um den Fluss des heißen Kunststoffs zu leiten. Sie eignen sich grundsätzlich für Hochgeschwindigkeitsproduktionslinien.
Kaltkanal-Vorformlingsformen
Kaltkanal-Vorformlinge halten die Temperatur des Kunststoffmaterials niedriger. Dies ist bei der Herstellung einiger Produkte nützlich.
Vorformlinge mit Ventildeckeln
Diese Formen sind mit Ventilen ausgestattet und dienen dazu, den Materialfluss besser zu kontrollieren. Dies eignet sich für die Herstellung empfindlicherer Produkte.
Einzelne Vorformlingsformen
Wird zur Herstellung eines einzelnen Vorformlings verwendet. Es ist besonders nützlich bei der Herstellung von Prototypenprodukten.
Wie funktioniert eine Preform-Form im Herstellungsprozess?
Preform-Injektion
Der Prozess beginnt mit dem Einspritzen von geschmolzenem Kunststoffmaterial, normalerweise PET (Polyethylenterephthalat), in die Vorformlingsform. Der Kunststoff wird unter hohem Druck und kontrollierter Temperatur eingespritzt.
Bildung von Schimmelpilzhöhlen
Die Vorformlingsform besteht aus mehreren Hohlräumen, von denen jeder die Form einer halbgeformten Flasche hat. Das geschmolzene Kunststoffmaterial füllt diese Hohlräume und nimmt die Form des gewünschten Flaschenhalses und -körpers an.
Abkühlung und Erstarrung
Nachdem der geschmolzene Kunststoff die Hohlräume der Form gefüllt hat, beginnt der Abkühlprozess. Die Form soll das schnelle Abkühlen des Kunststoffmaterials erleichtern, sodass es sich verfestigen und die Form des Flaschenvorformlings annehmen kann.
Auswurf
Sobald das Kunststoffmaterial erstarrt ist, öffnet sich die Vorformlingform und die geformten Vorformlinge werden ausgeworfen. Der Auswurf kann manuell oder mit Hilfe automatisierter Mechanismen erfolgen.
Weiterverarbeitung
Die ausgeworfenen Vorformlinge durchlaufen weitere Verarbeitungsschritte, bevor sie zu vollständig geformten Flaschen werden. Zu diesen Schritten gehören in der Regel das erneute Erhitzen der Vorformlinge auf eine bestimmte Temperatur, um sie formbar zu machen, das Strecken mit einem Streckblasverfahren und schließlich das Aufblasen mit Druckluft in die gewünschte Form und Größe.
Qualitätskontrolle
Während des gesamten Herstellungsprozesses werden Qualitätskontrollmaßnahmen implementiert, um sicherzustellen, dass die Vorformlinge den erforderlichen Standards entsprechen. Dazu können Sichtprüfungen, Maßkontrollen, Gewichtsmessungen und andere Qualitätssicherungstests gehören.
Wie die Vorformlingform entsteht
Vorformlinge sind ein wesentlicher Bestandteil des Herstellungsprozesses von PET-Flaschen (Polyethylenterephthalat). Zur Herstellung des Vorformlings werden Preform-Formen verwendet, die den Ausgangspunkt für die Herstellung von PET-Flaschen bilden. Preforms sind kleine, röhrenförmige Objekte aus PET-Harz, die wie Reagenzgläser geformt sind. Anschließend werden sie mit einer Blasmaschine in eine Flasche geblasen. Der Preform-Formprozess ist ein entscheidender Schritt im Herstellungsprozess von PET-Flaschen. Die Qualität der Vorformlinge wirkt sich direkt auf die Qualität des Endprodukts aus. Die Vorformlingsform ist dafür verantwortlich, den Vorformling in die richtigen Abmessungen zu bringen und sicherzustellen, dass er die richtige Dicke und das richtige Gewicht hat.
Preform-Formen gibt es in verschiedenen Größen und Konfigurationen, abhängig von der Größe und Form der herzustellenden Flasche. Die Form besteht in der Regel aus hochwertigem Stahl und ist so konzipiert, dass sie den hohen Drücken und Temperaturen des Formprozesses standhält. Die Form ist außerdem auf Robustheit und Langlebigkeit ausgelegt, da sie im Laufe ihrer Lebensdauer zur Herstellung von Tausenden von Vorformlingen verwendet wird. Der Preform-Formprozess beginnt mit dem Einspritzen von geschmolzenem PET-Harz in die Preform-Form. Anschließend wird die Form abgekühlt, um das Harz zu verfestigen, und der Vorformling wird aus der Form ausgeworfen. Anschließend wird der Vorformling in eine Blasformmaschine überführt, wo er erhitzt und gestreckt wird, um die endgültige Flasche zu formen. Der Preform-Formprozess erfordert ein hohes Maß an Präzision und Genauigkeit. Die Form muss nach genauen Spezifikationen konstruiert sein, um sicherzustellen, dass der Vorformling die richtigen Abmessungen und das richtige Gewicht hat. Die Form muss außerdem ordnungsgemäß gewartet werden, um sicherzustellen, dass sie über ihre gesamte Lebensdauer weiterhin hochwertige Vorformlinge produziert.
Einer der wichtigsten Faktoren im Preform-Formprozess ist das Design der Form. Die Form muss so konstruiert sein, dass sie den korrekten Harzfluss und die korrekte Kühlung des Vorformlings ermöglicht. Die Form muss außerdem so konstruiert sein, dass Fehler wie Grate, Einfallstellen und Verzug vermieden werden. Ein weiterer wichtiger Faktor im Preform-Formprozess ist die Qualität des verwendeten Harzes. Das Harz muss von hoher Qualität und frei von Verunreinigungen sein, um sicherzustellen, dass der Vorformling die richtige Qualität hat. Das Harz muss vor der Verwendung außerdem ordnungsgemäß getrocknet werden, um zu verhindern, dass Feuchtigkeit die Qualität des Vorformlings beeinträchtigt. Vorformlinge sind ein wichtiger Bestandteil des Herstellungsprozesses von PET-Flaschen. Die Qualität der Vorformlingsform wirkt sich direkt auf die Qualität des Endprodukts aus. Der Preform-Formprozess erfordert ein hohes Maß an Präzision und Genauigkeit, und die Form muss nach genauen Spezifikationen konstruiert und gewartet werden, um sicherzustellen, dass sie über ihre gesamte Lebensdauer hochwertige Preforms produziert. Die Verwendung von hochwertigem Harz und die richtigen Trocknungstechniken sind ebenfalls unerlässlich, um sicherzustellen, dass der Vorformling die richtige Qualität hat.
Ein flexibles und kostengünstiges PET-System mit modularen PET-Vorformlingformen mit geringer Kavitation reduziert sowohl die Umrüstkosten als auch die Zeit für den Formwechsel. Es ist ideal für Preform- und Flaschenhersteller, die eine Maschine für mehrere Anwendungen verwenden und in der Lage sein müssen, die Formen mit minimalen Ausfallzeiten zu wechseln. Davon profitieren auch Hersteller, die eine Reihe von Vorformlingen mit demselben Halsfinish, aber für unterschiedlich große Anwendungen herstellen. Die Technologie unterstützt Verarbeiter auch dabei, in neue Märkte zu expandieren, da sie nun Nischen- oder Entwicklungsprojekte verfolgen können, die zuvor finanziell nicht realisierbar waren. Nachdem wir mit potenziellen Kunden in diesem Marktsegment gesprochen hatten, stellten wir fest, dass die Zykluszeit nicht der wichtigste Faktor für diese Anwendungen war. Flexibilität, Benutzerfreundlichkeit und geringere Umstellungskosten sind die Anforderungen der Kunden.
Der modulare Aufbau dieses Systems bietet viele Vorteile bei der Umrüstung. Durch das einzigartige Design der Form entfällt die Notwendigkeit, den Heißkanal während eines Teilewechsels abzukühlen und erneut zu erwärmen, was die Stillstandszeit des Systems erheblich reduziert. Darüber hinaus werden die Kosten gesenkt, da die Anzahl der auszutauschenden Komponenten minimiert wird und gleichzeitig jede beliebige Vorformlingslänge problemlos möglich ist. Die Wechselzeiten können auf bis zu ein Drittel der Zeit reduziert werden, die für den Wechsel einer herkömmlichen Form erforderlich ist. Durch das vereinfachte Design muss bei einem Umbau nur ein Teil der Kavität ausgetauscht werden, da die Angusspads am Heißkanal verbleiben. Anstatt die Auswurfnocken (bezogen auf das Vorformlingsdesign) durch einen herkömmlichen Formansatz zu ersetzen, wird ein neues Konzept von Nocken mit einstellbarem Hub verwendet, das sowohl Zeit als auch Geld spart. Auf der Abzugsplattenseite verbleibt die Hauptplatte in der Maschine und die Kühlrohre werden in einzelnen Reihen, sogenannten Abzugsleisten, entnommen. Dadurch entfällt der Zeit- und Arbeitsaufwand für die Ausrichtung der Abzugsplatten und der Platten bei jedem Abtransport. Das System ist mit acht, 16 oder 24 Kavitäten erhältlich und eignet sich für Vorformlinge mit Gewinden mit einem maximalen Durchmesser von 63 mm, 43 mm bzw. 30 mm.
Es bietet unkomplizierte Lösungen mit einem einfachen Hohlraumverriegelungsstapeldesign und einstellbaren Auswurfnocken. Schnellere Formwechsel sind möglich, da der Heißkanal und die Entnahmeplatte in der Maschine verbleiben und für die meisten Vorformlinge dieselbe Platte und dieselben Stifte verwendet werden. Das Formwasser-Spülsystem ist in die Maschine integriert und jede Formhälfte verfügt über einen Wassereinlass und einen Wasserauslass – was ebenfalls Zeit spart.
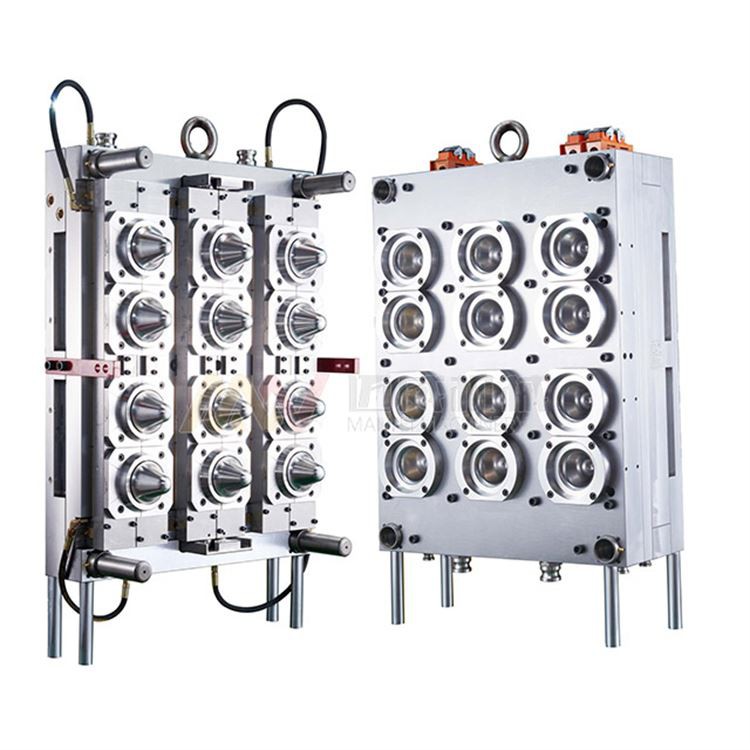
Bei Flaschen aus Harz ist neben der Verwendung von hochwertigem Harz auch die Förderung eines effizienten Preform-Spritzgießens von entscheidender Bedeutung. Es gibt eine Vielzahl von Maßnahmen, die Spritzgießer ergreifen können, um die Zykluszeiten effektiv zu verkürzen, wobei eine effektive Kühlung für den Preform-Spritzgussprozess von entscheidender Bedeutung ist. Einspritzzeit, Haltezeit, Abkühlzeit, Roboterentnahme oder freier Fall, Entformungstemperatur, Maschinentrocknungszykluszeit, Wassertemperatur, Wasserdruck, Kühlmittelzusammensetzung und Werkzeugkonfiguration. Die Einspritzzeit, die Haltezeit, die Abkühlzeit und die Auswurftemperatur sind in der Regel am wichtigsten, da sie direkten Einfluss auf die Qualität des Formteils und die Effizienz des Produktionsprozesses haben.
Dies bezieht sich auf die Dauer, während der geschmolzenes Polymer in die Form eingespritzt wird, was sich auf die Füllgeschwindigkeit und die Qualität des Teils auswirkt. Eine zu kurze Einspritzzeit kann zu einer Unterfüllung führen, während eine zu lange Zeit zu einer Überfüllung und schrumpfungsbedingten Fehlern führen kann. Harzlieferanten empfehlen für die meisten Vorformlinge eine Einspritzrate von 8 bis 12 Gramm pro Sekunde und Kavität, aber dickere Vorformlinge können schneller gefüllt werden, wobei ein 525-Gramm Vorformling mit einer Wandstärke von 8,5 mm in nur 27 Sekunden gefüllt werden kann Geschwindigkeit von 19,4 Gramm pro Sekunde pro Hohlraum.
Die Haltezeit ist für die Aufrechterhaltung des Drucks nach dem Einspritzen von entscheidender Bedeutung, um eine gleichmäßige Dichte und Teileintegrität sicherzustellen. Eine unzureichende Haltezeit kann zu Hohlräumen oder einer ungleichmäßigen Materialverteilung führen, während eine längere Haltezeit zu Überkühlung und potenziellen Spannungskonzentrationen innerhalb des Teils führen kann. Dies ist wichtig, um eine ordnungsgemäße Befüllung der Vorformlinge beim Übergang von der Schmelze zur festen Dichte sicherzustellen. Die Dauer sollte je nach Dicke und Abkühlgeschwindigkeit der Vorformlinge angepasst werden, wobei bei dickeren Vorformlingen ein Übergangspunkt zwischen 6 % und 8 % des Gesamthubs festgelegt werden sollte .
Dies ist die Zeit, die das Formteil benötigt, um die Auswurftemperatur zu erreichen, was sich direkt auf die Zykluszeit auswirkt. Eine unzureichende Abkühlzeit kann dazu führen, dass das Teil vorzeitig entfernt wird, was möglicherweise zu Verzug oder inneren Spannungen führt. Umgekehrt erhöht eine längere Abkühlzeit die Zykluszeit und verringert die Produktivität. Um die gewünschte Entformungstemperatur zu erreichen, sollte sie auf mindestens 1,5 Sekunden eingestellt werden, bei dicken Vorformlingen auf bis zu 20 Sekunden, um die gewünschte Entformungstemperatur zu erreichen. Die Auswurftemperatur ist entscheidend für die Erleichterung der Entnahme des Teils aus der Form, ohne dass es zu Verzug oder inneren Spannungen kommt. Eine zu hohe Auswurftemperatur kann zu einer Verformung des Teils führen, während eine zu niedrige Auswurftemperatur dazu führen kann, dass das Teil an der Form festklebt. Um optische Mängel zu minimieren, sollte die Temperatur auf 45 Grad (113 Grad Fahrenheit) eingestellt werden. Die Auswirkung dieser Mängel auf die fertig geblasenen Flaschen hängt vom Streckverhältnis ab, wobei hohe Streckverhältnisse höhere Entformungstemperaturen ermöglichen, ohne dass die Ästhetik darunter leidet. Während andere Faktoren wie die Methode der Teileentnahme (Roboter oder Schwerkraftabfall), die Zeit des Maschinentrocknungszyklus, die Wassertemperatur, der Wasserdruck, die Zusammensetzung des Kühlmittels und die Werkzeugkonfiguration ebenfalls eine wichtige Rolle spielen, werden sie oft durch Anpassung der zuvor genannten Schlüsselparameter optimiert .